EOLT Systeme

Mehrfach­prüfung Haptik­­komponenten

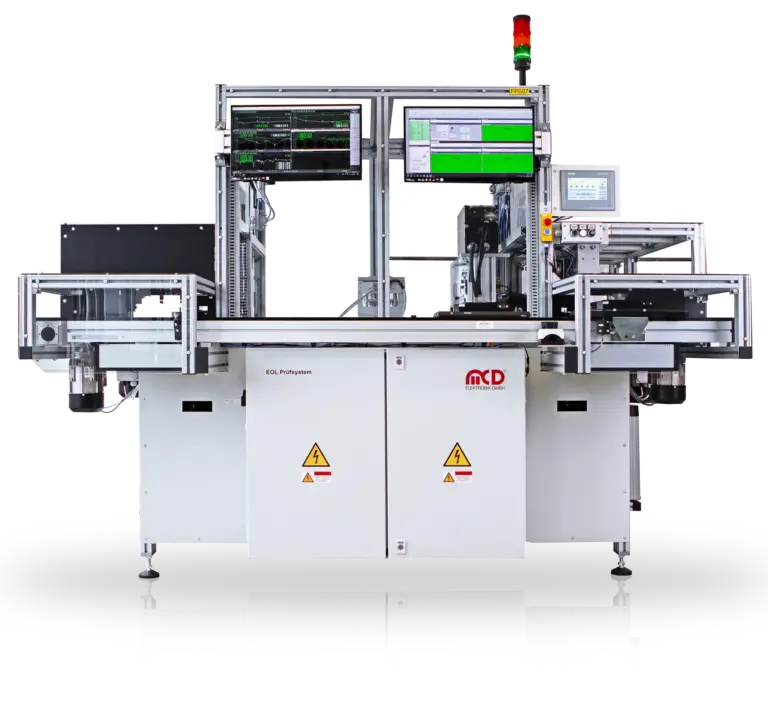
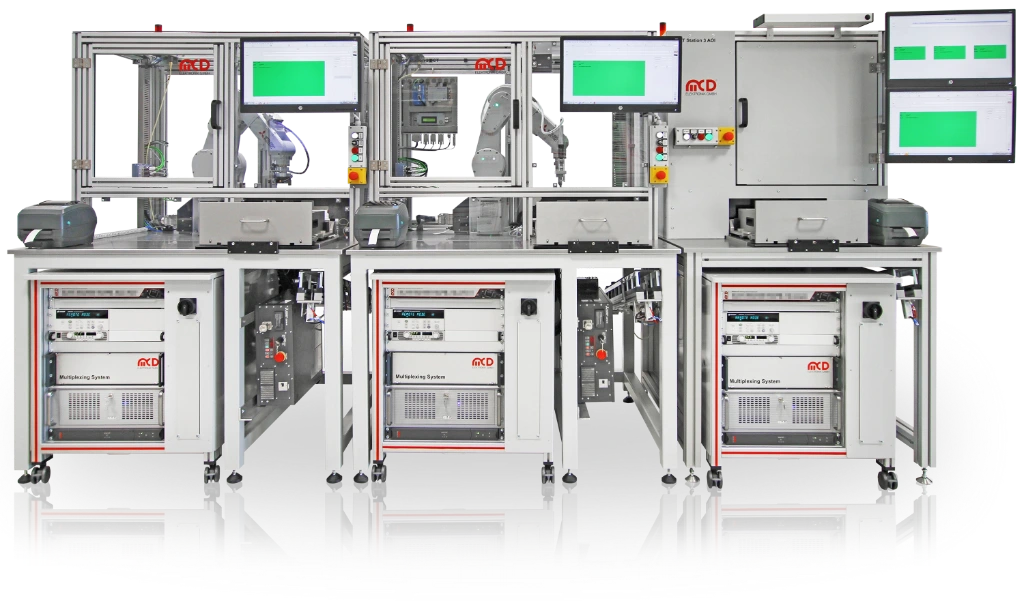
Diese End-of-Line-Testlinie mit fünf Stationen und zwei Roboter­zellen prüft haptische, optische und funktionale Merkmale von KFZ-Bedienteilblenden und Schaltern

Über eine zentrale und intelligente Vernetzung der Prüfzellen werden sämtliche Prüf­prozesse flexibel gesteuert, überwacht und individuell an unterschiedliche Prüflinge angepasst. Die Linie kombiniert robotergestützte Haptiktests, dynamische Kraft-Weg- und Drehmomentmessungen sowie optische Inspektionen (AOI) in einem durchgängigen Prüfsystem. Dadurch wird eine präzise, reproduzierbare und effiziente Qualitätssicherung im End-of-Line Prozess gewährleistet.
Heraus­­forderungen und Konzept

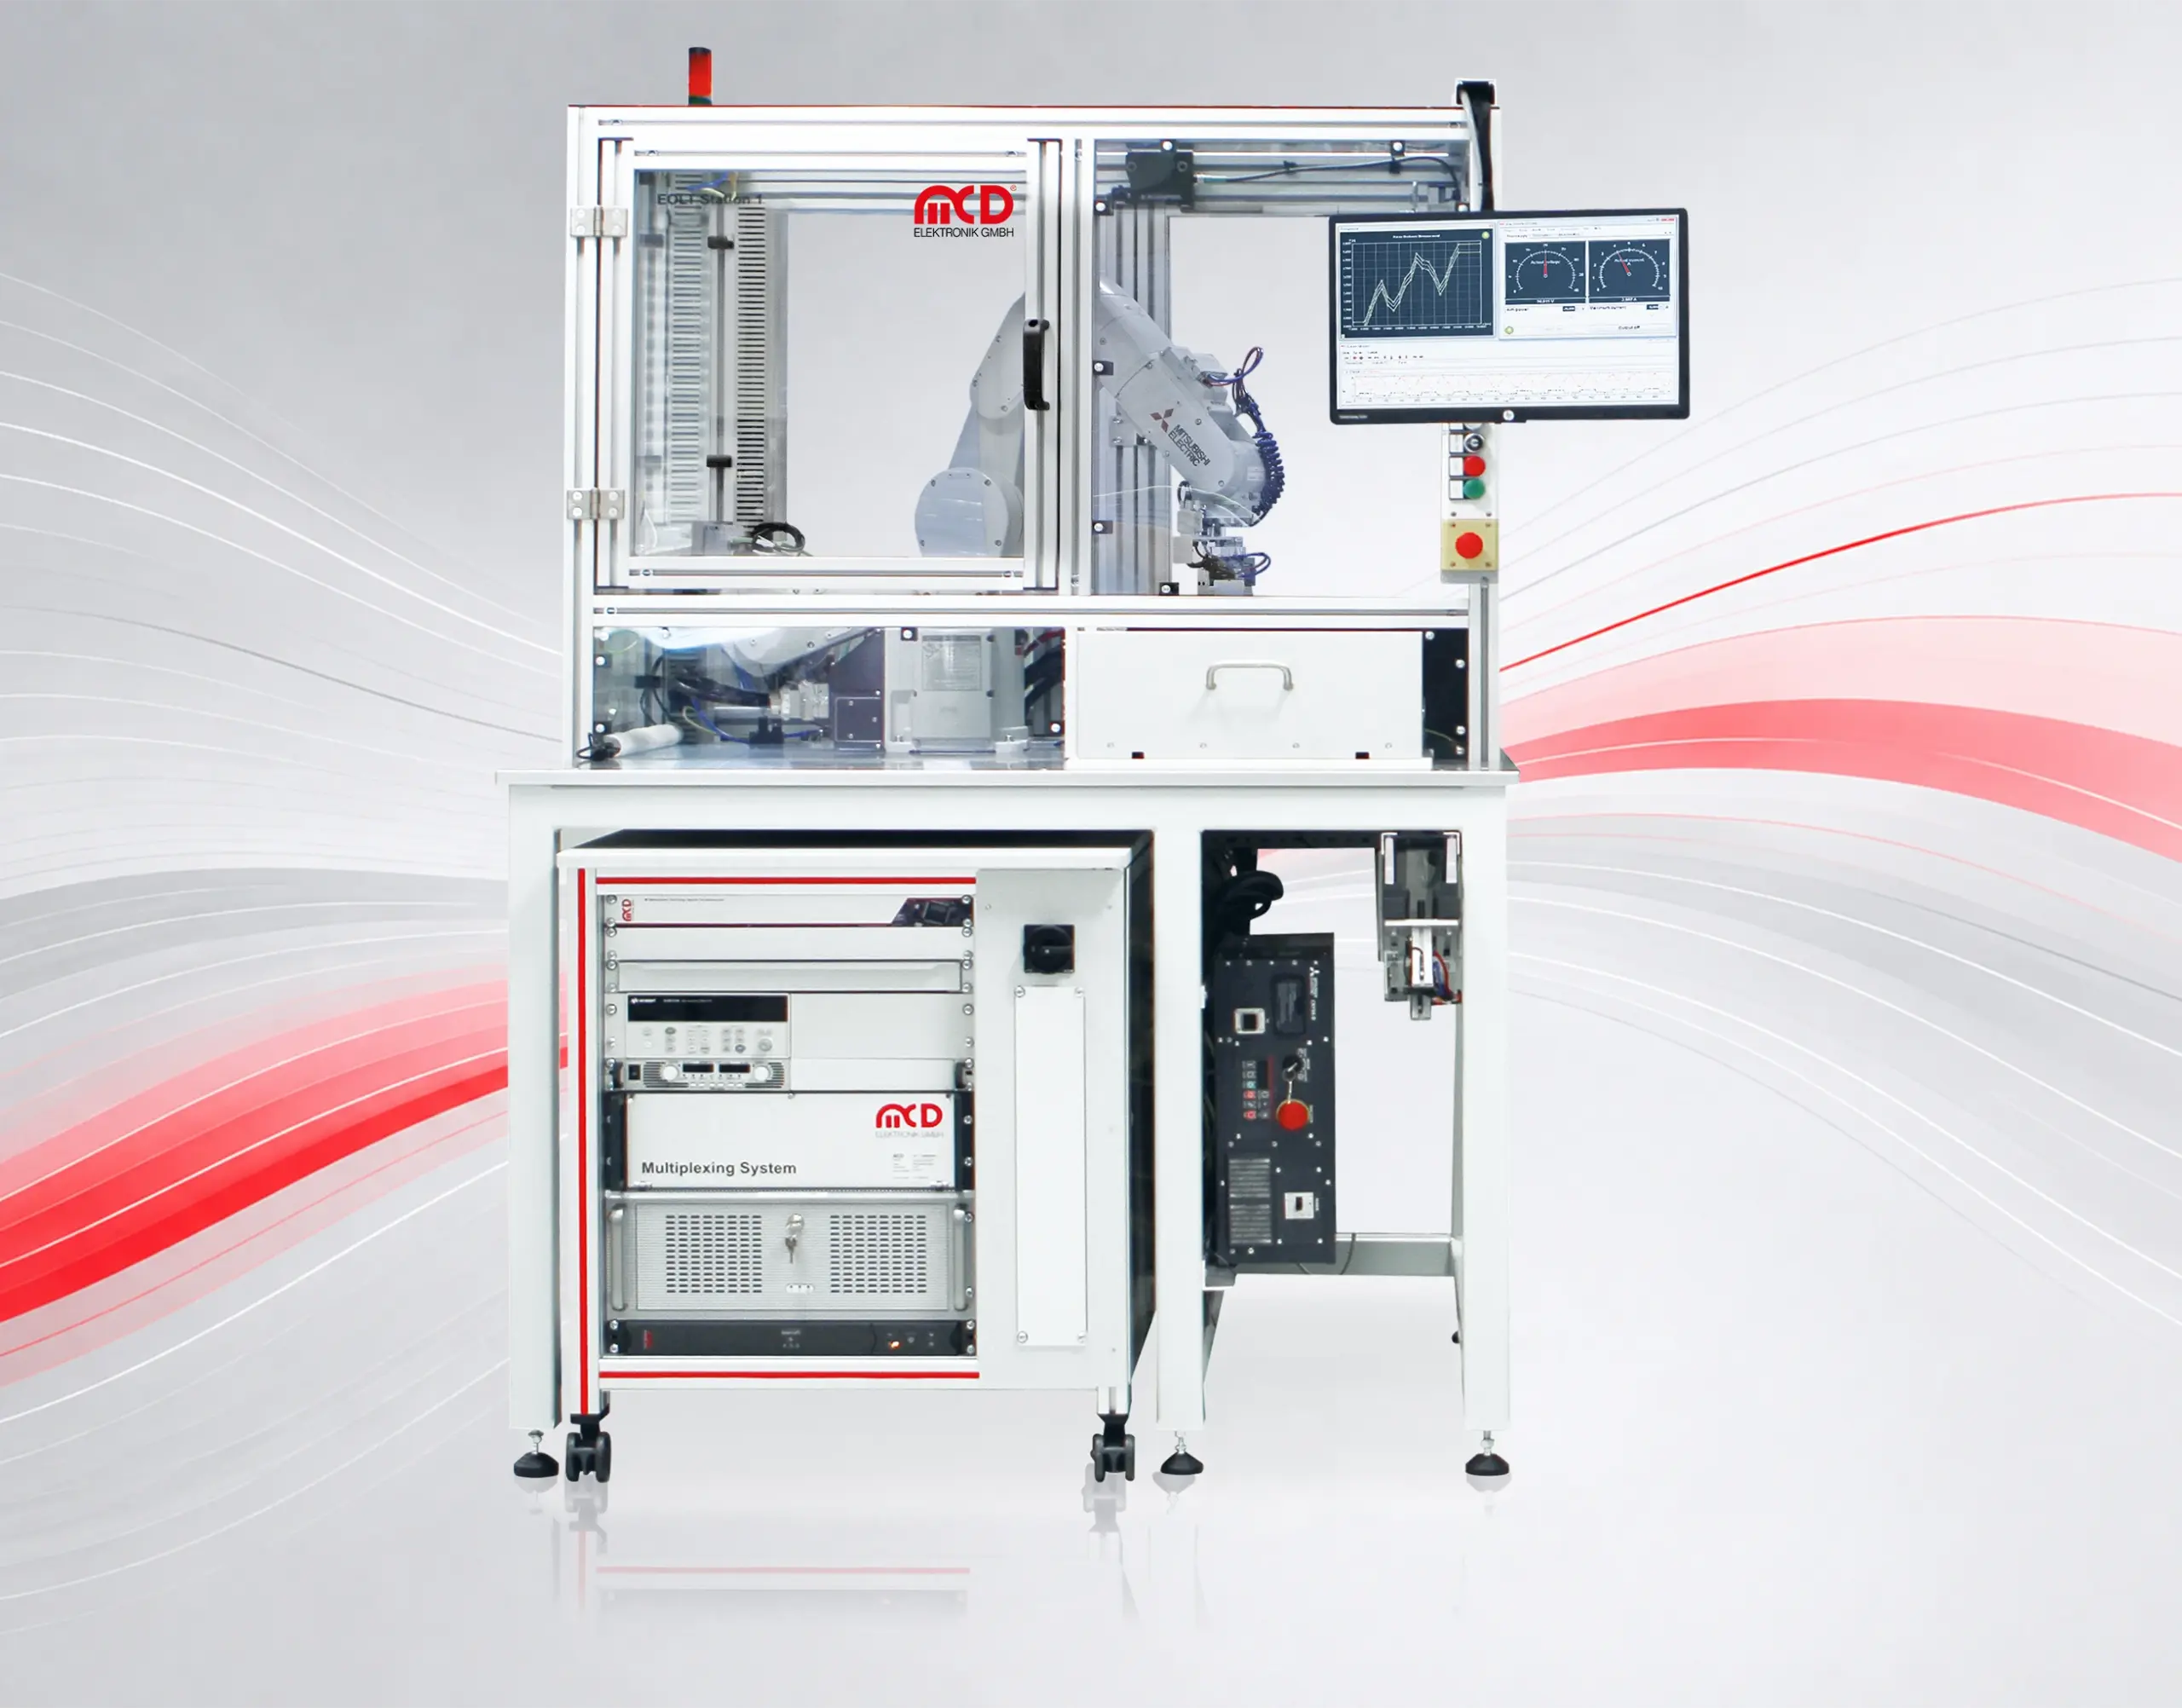
Die End-of-Line-Testlinie besteht aus drei aufeinander abgestimmten Stationen zur durchgängigen Qualitäts­prüfung von KFZ-Bedienteil­blenden und Schaltern. Zwei integrierte Roboter­zellen übernehmen die haptischen Prüf­prozesse und ermöglichen eine hohe Reproduzierbarkeit der Mess­ergebnisse.

EOLT robot cell_mcd-02 (5)-2616x2048

Blinker, Kamera, Heizung und Assistenzsysteme.

EOLT Systeme

Außenspiegel

Mehrfach­prüfung Haptik­­komponenten

Automatisierte EOL-Testlinie für haptische Komponenten

Mithilfe von 6-Achs-Industrie­robotern werden dynamische Dreh­betätigungen, Reibungs­kräfte sowie Kraft-Weg-Verläufe präzise erfasst und ausgewertet. Ergänzt wird der Aufbau durch mechanische Prüf­verfahren wie die Taumelkreis­prüfung sowie durch elektrische Kontaktierungen zur Funktions­prüfung der Bauteile.

Die gesamte Linie wird zentral über eine von MCD integrierte Linien­steuerung gesteuert. NIO-Teile werden über pneumatische Rutschen ausgeschleust und mittels Durchwurf­sensor überwacht. Die grafische Benutzer­führung sowie die Visualisierung und Auswertung des Prüf­prozesses erfolgen über die MCD Toolmonitore.

Testlinie
3 Stationen
Roboterzellen
2
Robotik
6-Achs-Industrieroboter
Prüf- und Funktions­umfang

Die End-of-Line-Testlinie prüft haptische Komponenten von KFZ-Bedienteil­blenden und Schaltern reproduzierbar innerhalb eines automatisierten Serienprozesses:

EOL-Prüfstation für Haptik­komponenten
Gesamtansicht der Prüfstation
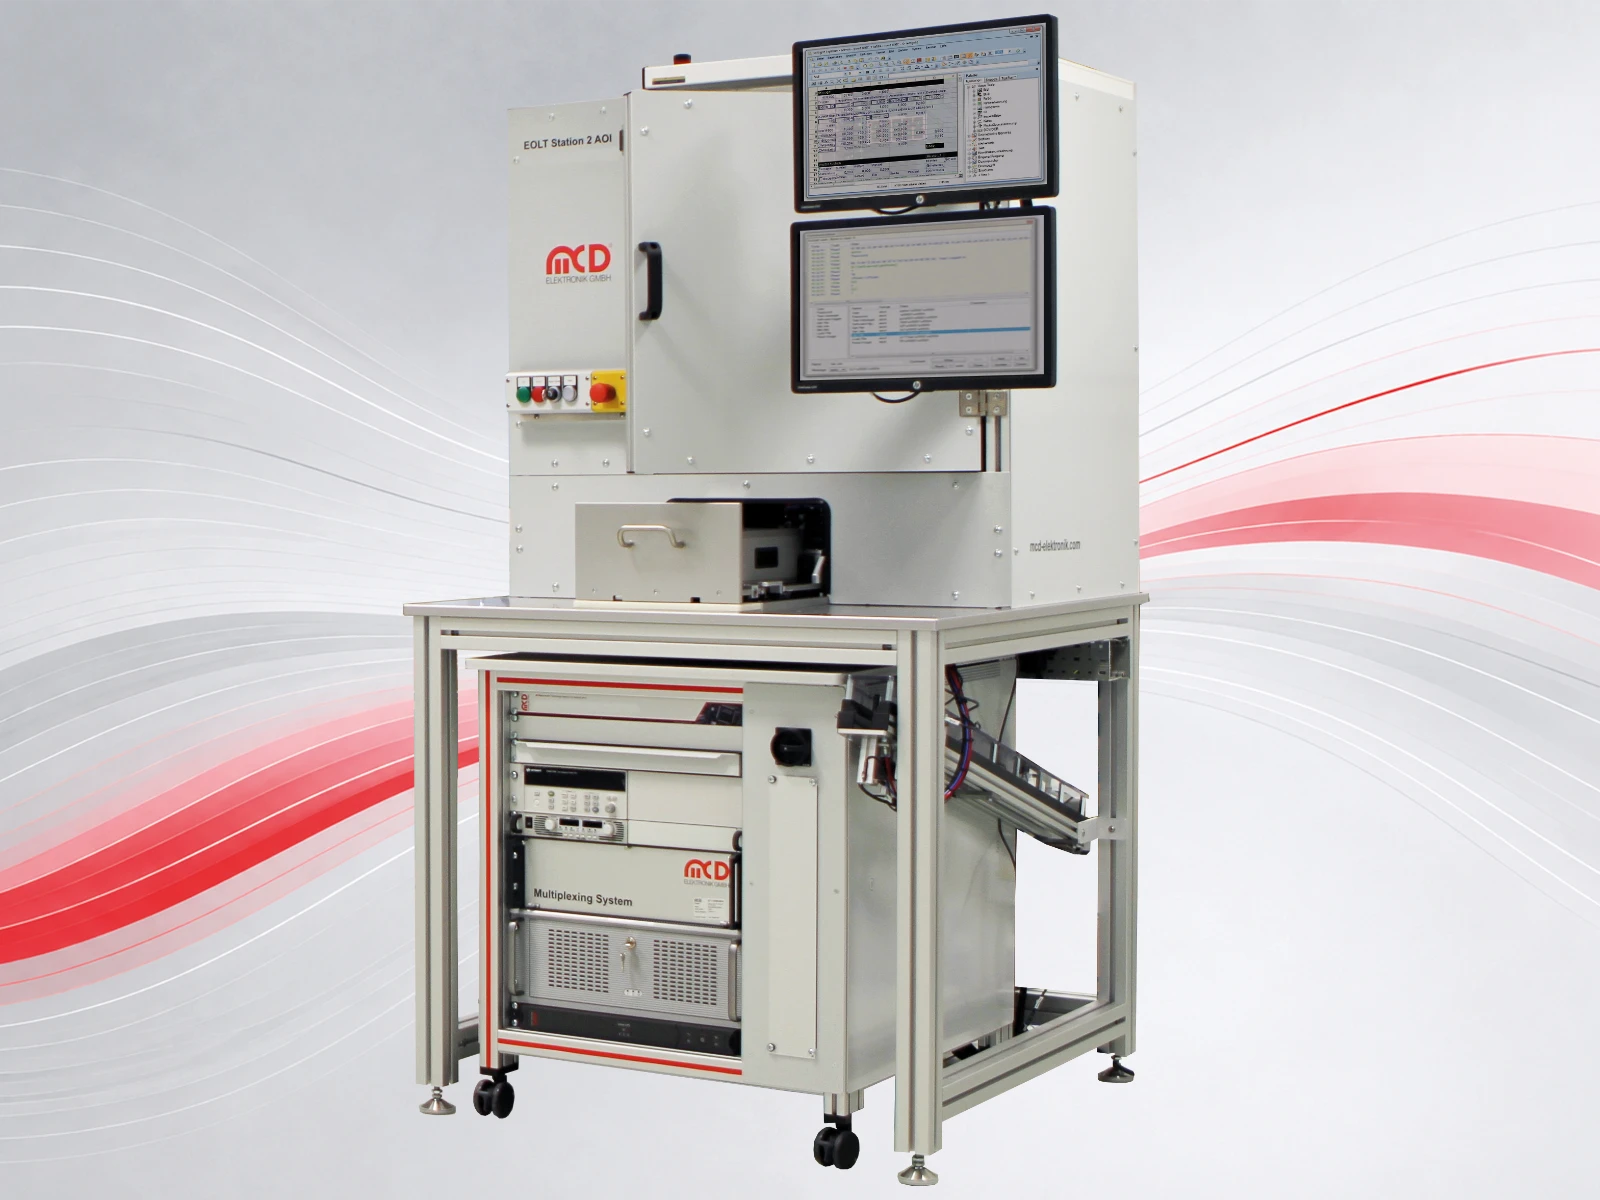
Prüfzelle mit Bedien­monitoren
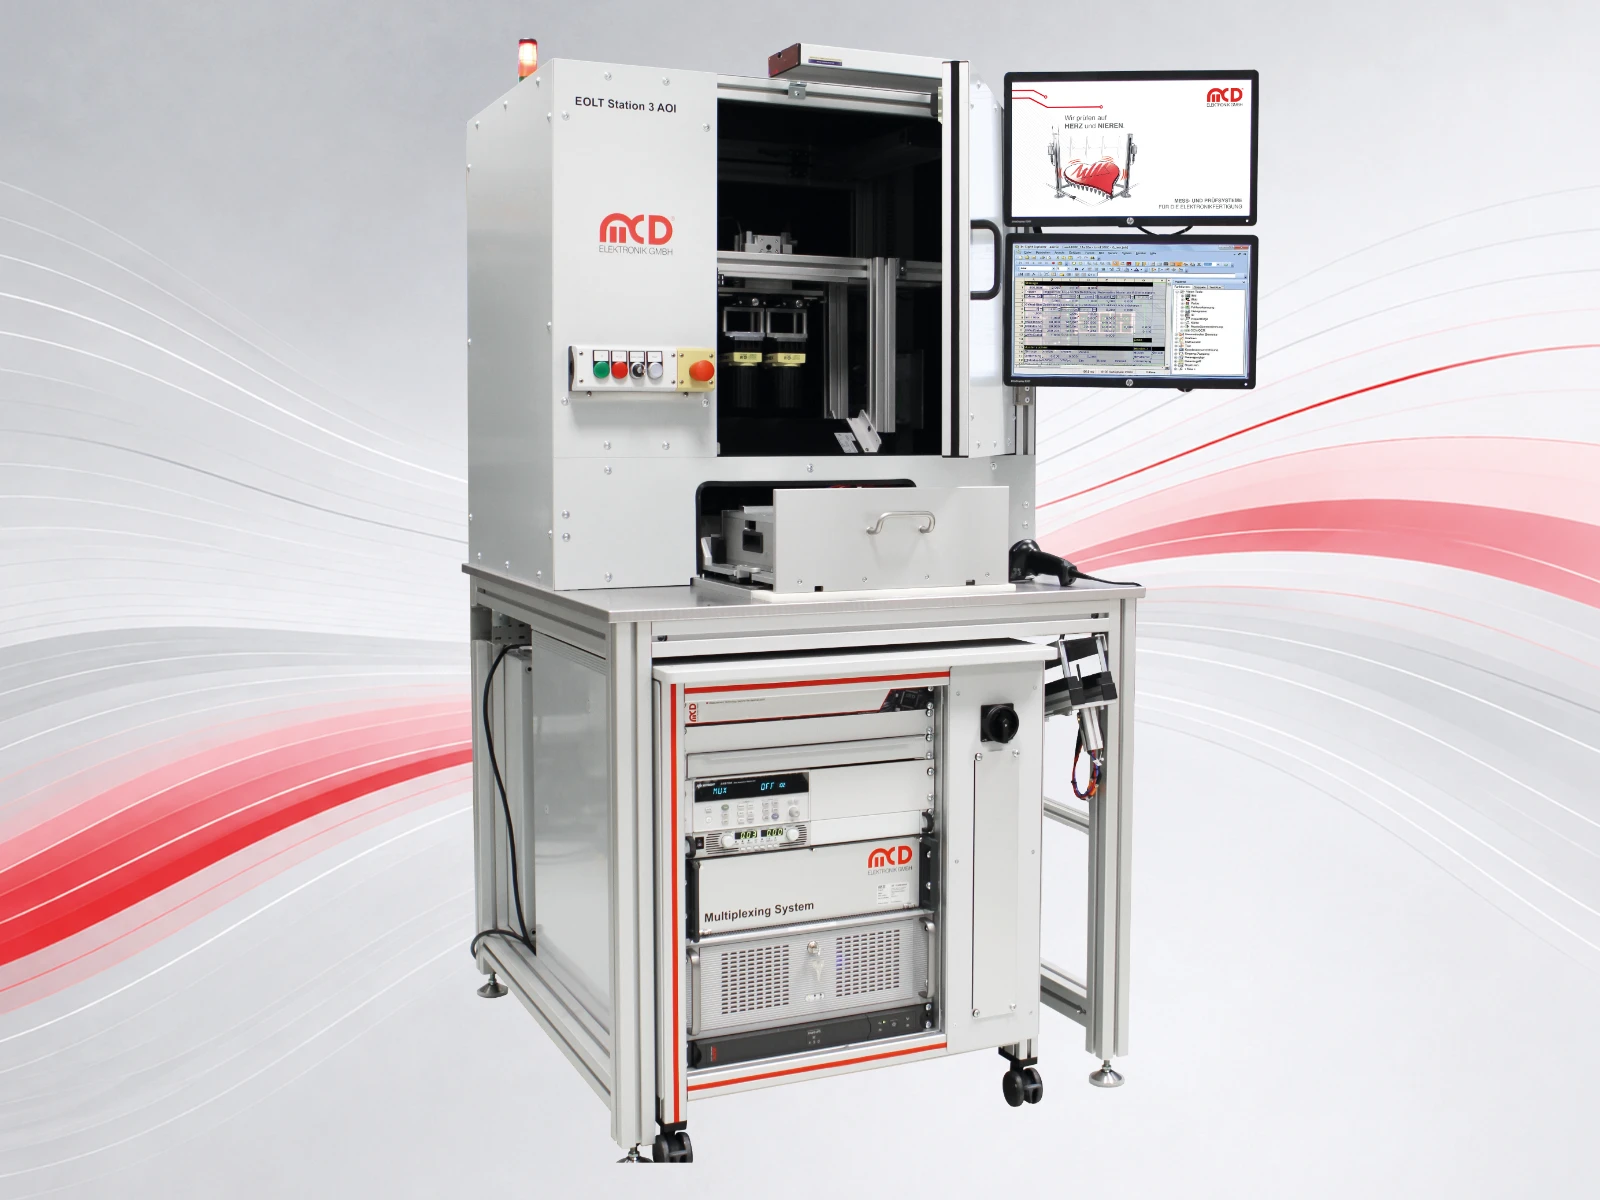
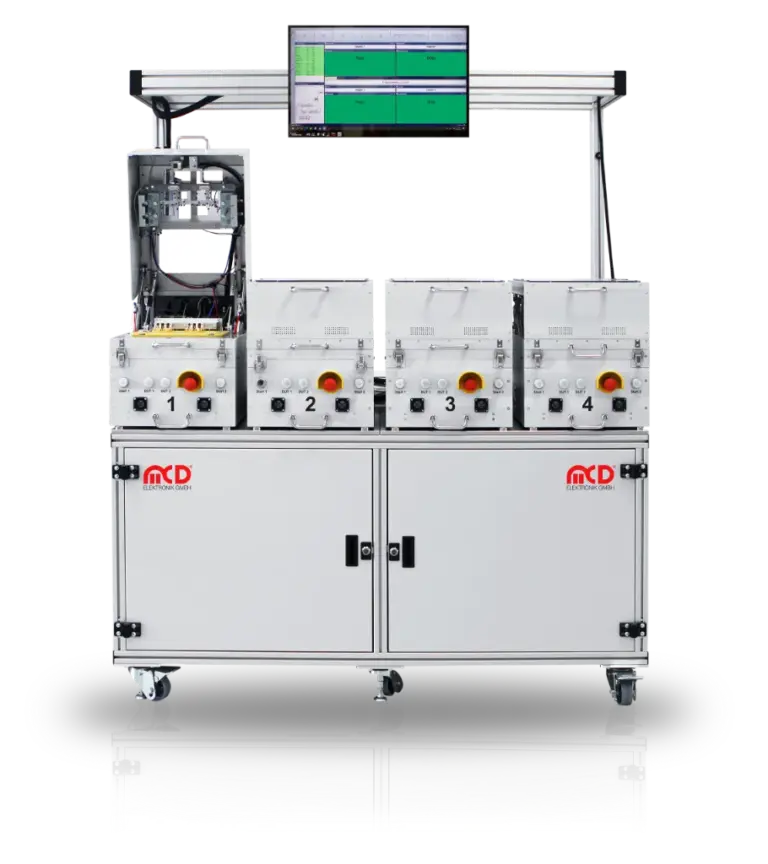
Geöffnete Prüf­station für Haptik­­komponenten
Frontansicht des Prüf­­systems
Prüfbereich und Mess­­technik

6-Achs-Industrieroboter simulieren reale Betätigungs­prozesse und erfassen die haptischen Eigenschaften der Bedienelemente.

  • Simulation realer Betätigungs­prozesse
  • Erfassung dynamischer Dreh­bewegungen
  • Messung von Reib- und Betätigungs­kräften
  • Bewertung von Widerstand, Gleichlauf und Rückstell­verhalten

Kraft-Weg-Verläufe und Drehmoment­kennlinien werden erfasst und in Echtzeit ausgewertet.

  • Kraft-Weg-Messungen an Tastern und Schaltern
  • Drehmoment­messungen an Drehschaltern
  • Echtzeit­auswertung der Messwerte
  • Verifikation der Schaltpunkte

Mechanische Prüf­verfahren und automatische Kontaktierung ergänzen die haptische Bewertung der Bauteile.

  • Taumelkreis­prüfung zur Erkennung verbogener oder fehlerhaft ausgerichteter Pins
  • Automatische Kontaktierung zur funktionalen Überprüfung
  • Elektrische Signal­rückmeldung zur Verifikation der Schaltpunkte
  • Bereitstellung der Ergebnisse für die Qualitäts­bewertung

Wechseladapter und zentrale Linien­steuerung unterstützen unterschiedliche Produkt­varianten und einen reproduzierbaren Serienbetrieb.

  • Schubladensystem mit Wechseladaptern
  • Prüfung unterschiedlicher Produkt­varianten und -typen
  • Zentrale Erfassung und Visualisierung der Prüf­ergebnisse
  • Reproduzierbare und effiziente Prüfung im Serien­prozess
Durchgängige Linien­­steuerung und NIO-Ausschleusung

Die von MCD integrierte Linien­steuerung koordiniert den Prüf­prozess über alle drei Stationen. NIO-Teile werden pneumatisch ausgeschleust und der Ausschleus­vorgang über einen Durchwurf­sensor überwacht.

Eingesetzte Test­verfahren und Ergebnisse

Die Kombination aus haptischer, elektrischer und optischer Prüfung ermöglicht eine präzise und reproduzierbare Qualitäts­kontrolle der Bedien­elemente innerhalb der automatisierten End-of-Line-Testlinie.

Haptische Prüfungen
Erfassung von Drehmoment­­verläufen bei Drehschaltern
Kraft-Weg-Kennlinien bei Tastern und Schaltern
Bewertung der haptischen Charakteristik
Verifikation der Schaltpunkte über die elektrische Signal­­rückmeldung
Optische Prüfungen
AOI-Prüfung von LED-Farbe und Helligkeit
Bewertung der LED-Position
Prüfung von Qualität und Lesbarkeit der Symbole
Automatisierte Prüfung von Such-, Tag-, Nacht- und Funktions­­beleuchtung
Bild­auswertung und Prüf­technik
Hochauflösende Kameras für die optische Prüfung
Detaillierte Bild­auswertung mit dem MCD Vision ToolMonitor
Unterschiedliche Greif- und Betätigungs­­werkzeuge in den Roboter­zellen
Zentrale Visualisierung und Auswertung über MCD Toolmonitore
Prozess- und Qualitäts­­bewertung
Präzise Erfassung haptischer Eigenschaften
Reproduzierbare Mess­ergebnisse
Kombinierte haptische, elektrische und optische Qualitäts­kontrolle
Bereitstellung der Prüf­ergebnisse für die Qualitäts­­bewertung

HÄUFIG GESTELLTE FRAGEN

FAQS

Diese EOL (End-of-Line) Testlinie ist ein automatisiertes Prüf­­system am Ende einer Produktions­­linie. Innerhalb dieser Roboter­­zellen werden optische, haptische und funktionale Prüfungen durch Unterstützung von Greif-, Tast- und Kontaktierungs­­elemente durchgeführt. Dadurch kann die Funktionalität und Qualität gleichbleibend sichergestellt werden, ohne das menschliche Fehler Einfluss nehmen.
Diese Linie kombiniert multiple Prüfarten: Haptiktests, wie Drehmoment-, Reibungswiderstands- und Kraft-Wege-Messungen, mechanische Taumelkreis­­prüfungen, elektrische Strom-, Spannungs- oder Last­­messungen sowie optische Inspektionen von LEDs, Symbolen und Beleuchtung.
Die Roboter innerhalb der Prüf­­zellen übernehmen die präzise und reproduzierbare Haptik­­prüfung. 6-Achs Knickarm­­roboter simulieren reale, menschliche Bedien­­bewegungen und messen dabei Kräfte, Dreh­momente und mechanische Widerstände der Bauteile. Fehlerhafte Teile (NIO) werden über überwachte Fehlerteil­­rutschen ausgeschleust und separiert.
Die optische Prüfung erfolgt über ein AOI-System (Automated Optical Inspection) mit Spezial­kameras. Dabei werden die Prüflinge in einer abgedunkelten Zelle gezielt angesteuert. LED-Farbe, Helligkeit, Symbol­­qualität sowie unterschiedliche Beleuchtungs­­zustände werden automatisiert erfasst und anhand definierter Soll­­parameter bewertet.
Alle erfassten Mess- und Prüfdaten werden zentral über die MCD Linien­­steuerung zusammengeführt und visualisiert. Gleichzeitig koordiniert das System die zugehörigen Prüf­abläufe und stellt die relevanten Prozess­­informationen zentral bereit. Die Verknüpfung mit der eindeutigen UID des Prüflings ermöglicht eine lückenlose Rück­­verfolgbarkeit und Dokumentation. Über angebundene Labeldrucker können die relevanten Produkt- und Prüfdaten zudem direkt für die Versand­­vorbereitung bereitgestellt werden.

KEY FACTS

Fakten im Überblick

Testsystem
Automatisiertes Testsystem
Handling
Vollautomatisch
Konzept
Prüfzelle mit Einzelnutzen – 1 DUT pro Prüfablauf
Prüfmethoden & Prüfumfang
Elektrisch: Spannung, Strom
Optisch: Vollständigkeits­prüfung 
Haptisch / mechanisch: Last, Drehmoment-Prüfung, Kraft-Weg-Messung
Komponenten
MCD TestManager, MCD Toolmonitore, MCD Controller MIO1616, Multiplexer, Roboter, MCD Greif- und Betätigungs­werkzeuge für Roboter, Kameras

REFERENZPROJEKTE

Inline Prüf­anlage für mechatronische Komponenten

Inline-System zur Prüfung mehrerer Leiter­platten

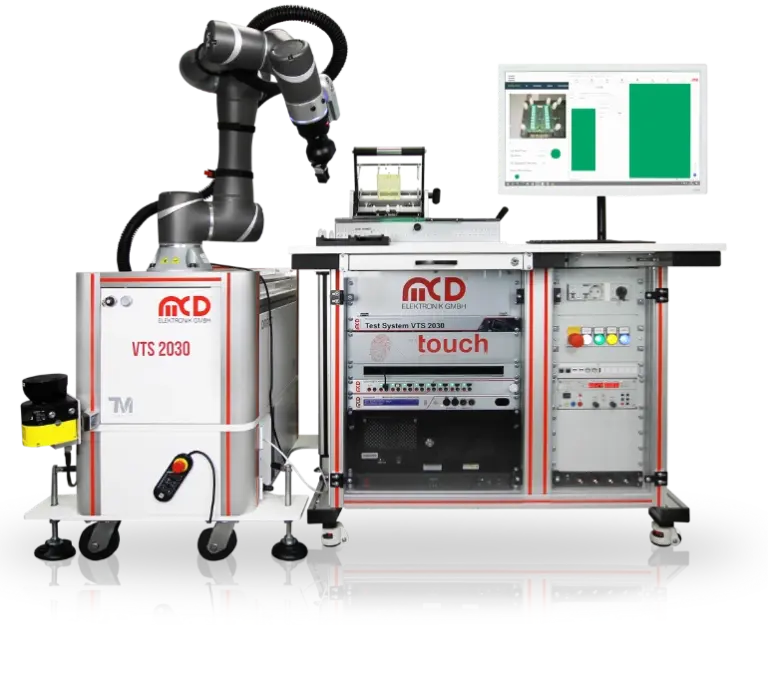
VTS 2030 mit Robotik für automatisierte Prüf­systeme